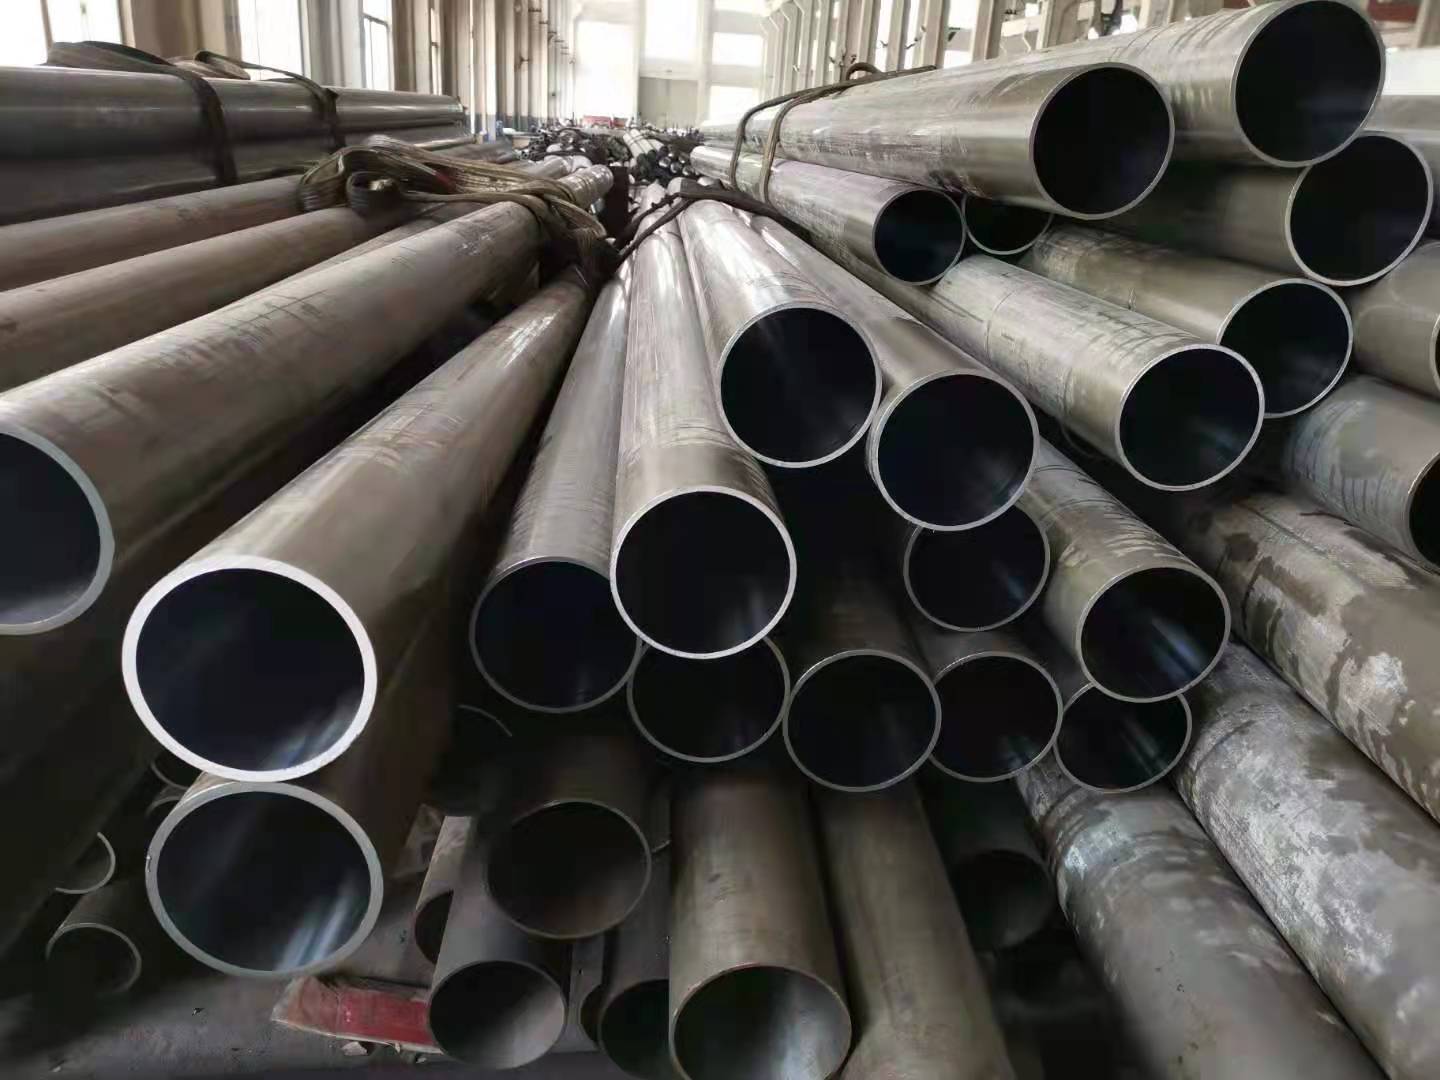
以下是:徐州市泉山区珩磨管,27SiMn厚壁珩磨管真实拍摄品质可靠的产品参数
| 产品参数 |
|---|
| 产品价格 | 5000/吨 |
|---|
| 发货期限 | 2天 |
|---|
| 供货总量 | 不限 |
|---|
| 运费说明 | 电议 |
|---|
| 小起订 | 0.1吨 |
|---|
| 质量等级 | |
|---|
| 是否厂家 | 是 |
|---|
| 产品材质 | 20#无缝钢管 |
|---|
| 产品品牌 | 九冶 |
|---|
| 发货城市 | 聊城 |
|---|
| 产品产地 | 聊城 |
|---|
| 加工定制 | 是 |
|---|
| 可售卖地 | 全国 |
|---|
| 产品颜色 | 金属色 |
|---|
| 外形尺寸 | 圆形 |
|---|
| 适用领域 | 油缸机械加工 |
|---|
| 是否进口 | 否 |
|---|
| 范围 | 珩磨管,27SiMn厚壁珩磨管供应范围覆盖江苏省、徐州市、泉山区、云龙区、贾汪区、铜山区、丰县、沛县、睢宁县、新沂市、邳州市等区域。 |
|---|
以下是:徐州市泉山区珩磨管,27SiMn厚壁珩磨管真实拍摄品质可靠的图文视频
【九冶】业务覆盖多领域场景,主营
沛县45号珩磨管、
丰县45号镗孔珩磨管、
云龙304不锈钢珩磨管等产品服务。
珩磨管,27SiMn厚壁珩磨管真实拍摄品质可靠,
九冶管业(徐州市泉山区分公司)专业从事
珩磨管,27SiMn厚壁珩磨管真实拍摄品质可靠,联系人:
高经理,电话:
【13963015351】,以下是珩磨管,27SiMn厚壁珩磨管真实拍摄品质可靠的详细页面。 江苏省,徐州市,泉山区 2020年,泉山区实现地区生产总值682.84亿元,同比增长3.2%;一般公共预算收入(预计)41亿元,增长5.5%;社会消费品零售总额347.6亿元;固定资产投资增长6.6%。
| 产品参数 |
|---|
| 产品价格 | 5000/吨 |
|---|
| 发货期限 | 2天 |
|---|
| 供货总量 | 不限 |
|---|
| 运费说明 | 电议 |
|---|
| 小起订 | 0.1吨 |
|---|
| 质量等级 | |
|---|
| 是否厂家 | 是 |
|---|
| 产品材质 | 20#无缝钢管 |
|---|
| 产品品牌 | 九冶 |
|---|
| 发货城市 | 聊城 |
|---|
| 产品产地 | 聊城 |
|---|
| 加工定制 | 是 |
|---|
| 可售卖地 | 全国 |
|---|
| 产品颜色 | 金属色 |
|---|
| 外形尺寸 | 圆形 |
|---|
| 适用领域 | 油缸机械加工 |
|---|
| 是否进口 | 否 |
|---|
| 范围 | 珩磨管,27SiMn厚壁珩磨管供应范围覆盖江苏省、徐州市、泉山区、云龙区、贾汪区、铜山区、丰县、沛县、睢宁县、新沂市、邳州市等区域。 |
|---|
别再错过任何细节!花费一分钟观看珩磨管,27SiMn厚壁珩磨管真实拍摄品质可靠产品视频,让您的购买决策更加明智。
以下是:徐州泉山珩磨管,27SiMn厚壁珩磨管真实拍摄品质可靠的图文介绍


加工精度高,主要是一些中小型的光通孔,其圆柱度可达 0.001mm以内。一些壁厚不均匀的零件,其圆度能达 0.002mm。对于大孔,圆度也可达 0.005mm,珩磨比磨削加工精度高。了解一下珩磨管的滚压要求及拆卸顺序在拆卸液压油缸之前,应使得液压回路卸压。否则,当把与油缸相联接油管接头拧松时,回路中的高压油会迅速喷出。液压回路卸压时应先拧松溢流阀等处的手轮或调压螺钉,使压力油卸荷,然后切断电源或切断动力源,使液压装置停止运转。拆卸珩磨管时要按顺序进行。由于不同液压缸结构和大小不尽相同,拆卸顺序也稍有不同。一般应放掉油缸两腔的油液,然后拆卸缸盖,拆卸活塞与活塞杆。在拆卸液压缸的缸盖时,对于内卡键式联接的卡键或卡环要使用工具,禁止使用扁铲,对于法兰式端盖要用螺钉顶出,不允许锤击或硬撬。在活塞和活塞杆很难抽出时,不可强行打出,应先查明原因再进行拆卸。


九冶管业(徐州市泉山区分公司)是集生产,加工,销售为一体的民营企业。公司主要生产销售 泉山本地附近45#绗磨管、泉山本地Q355B绗磨管、泉山本地附近Q355B镗孔珩磨管等各大行业。公司秉承技术先进,客户至上,诚实守信的核心价值观。生产,优异品质,保护环境是我们的承诺。我们将用优良技术和精益求精的工作作风竭诚为广大新老用户提供质优的产品,优良的服务。高品质的服务理念缔造未来,诚信、创新企业文化。自信、自律,自立、自强:为客户提供高质量和大价值的专业化产品和服务,以真诚和实力赢得客户的理解、尊重和支持。员工:信任员工的努力和奉献,承认员工的成就并提供相应回报,为员工创造良好的工作环境和发展前景。市场:为客户降低采购成本和风险,为客户投资提供切实保障。发展:追求永续发展的目标,并把它建立在客户满意的基础上。
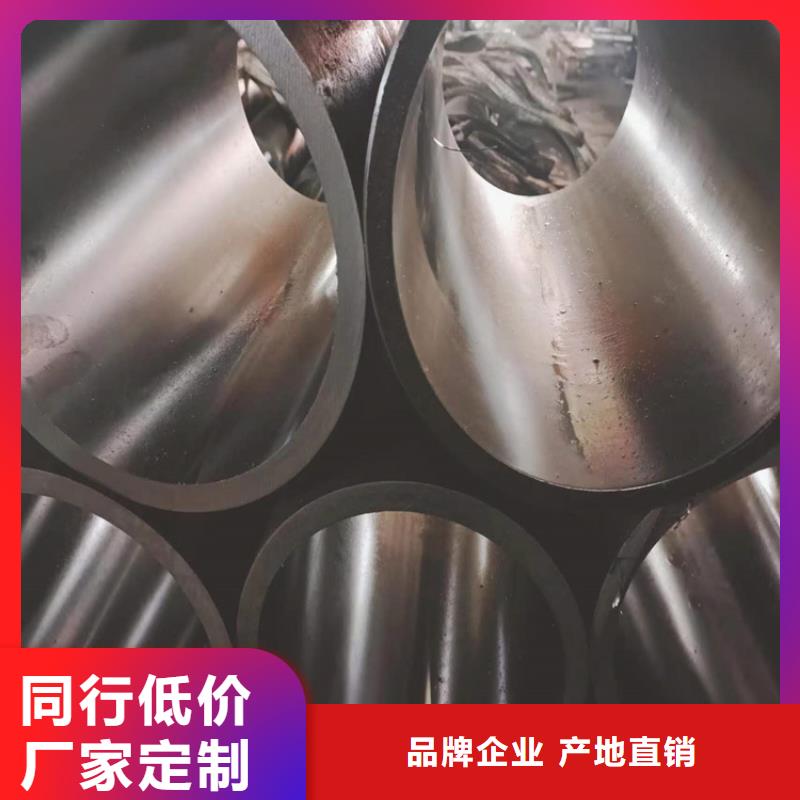

珩磨管的定压过程1、脱落切削阶段,这种定压珩磨,开始时由于孔壁粗糙,油石与孔壁接触面积很小,接触压力大,孔壁的凸出部分很快被磨去。而油石表面因接触压力大,加上切屑对油石粘结剂的磨耗,使磨粒与粘结剂的结合强度下降,因而有的磨粒在切削压力的作用下自行脱落,油石面即露出新磨粒,此即油石自锐。2、破碎切削阶段,随着珩磨的进行,孔表面越来越光 ,与油石接触面积越来越大,单位面积的接触压力下降,切削效率下降。同时切下的切屑小而细,这些切屑对粘结剂的磨耗也很小。因此,油石磨粒脱落很少,此时磨削不是靠新磨粒,而是由磨粒端切削。因而磨粒端负荷很大,磨粒易破裂、崩碎而形成新的切削刃。珩磨管3、堵塞切削阶段,继续珩磨时油石和孔表面的接触面积越来越大,极细的切屑堆积于油石与孔壁之间不易清理,造成油石堵塞,变得很光滑。因此油石切削能力低,相当于抛光。若继续珩磨,油石堵塞严重而产生粘结性堵塞时,油石失去切削能力并严重发热,孔的精度和表面粗糙度均会受到影响。此时应尽快结束珩磨。


卸前后要设法提供条件防止液压缸的零件被周围的灰尘和杂质污染。例如,拆卸时应尽量在干净的环境下进行,拆卸后所有零件要用塑料布盖好,不要用棉布或其他工作用布覆盖。珩磨管在进行拆卸的时候应该防止损伤活塞杆螺纹、油口螺纹和活塞杆表面、缸套内壁等。为了防止活塞杆等细长件弯曲或变形,放置时应用垫木支承均衡。油缸拆卸后要认真检查,以确定哪些零件可以继续使用,哪些零件可以修理后再用,哪些零件需要替换。对珩磨管制成的油缸缸筒进行滚压,是为了减少珩磨管表面微小裂纹,对裂缝进行封闭,同时还可以提高珩磨管抗疲劳强度。要注意的是,滚压前较好先用浮动镗刀精加工,以此保持滚压前孔壁的光洁度、滚压余量和确保孔的几何尺寸精度。

珩磨管,27SiMn厚壁珩磨管真实拍摄品质可靠_九冶管业(徐州市泉山区分公司),固定电话:【13963015351】,移动电话:【13963015351】,联系人:高经理,徐州市泉山区软件园路6号(科技城地铁站1号口步行320米)徐州软件园9幢。